Dlaczego precyzja pręta ciągnionego zmienia przebieg dalszej obróbki części maszynowych
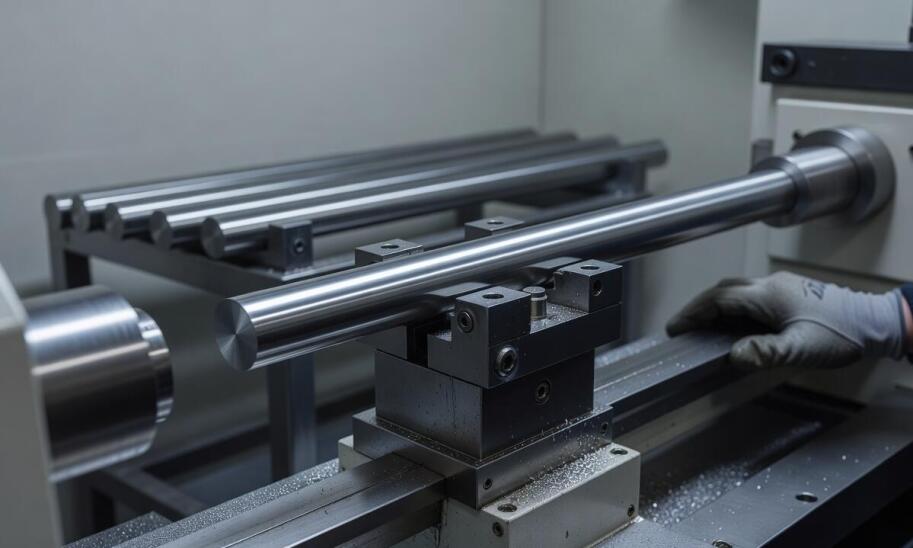
Producent części maszynowych regularnie staje przed wyzwaniem doboru materiału wyjściowego, który zminimalizuje konieczność wykonywania dodatkowych operacji korygujących na linii. Ocena przydatności półwyrobu do dalszej obróbki skrawaniem wymaga uwzględnienia jego początkowej geometrii oraz stanu zewnętrznego. Odpowiednio przygotowany materiał wsadowy pozwala uniknąć przestojów obrabiarki i wymiernie zmniejszyć ryzyko powstawania braków produkcyjnych. Elementy powstające w procesie profilowania na zimno wyróżniają się specyficznymi parametrami fizycznymi, które bezpośrednio warunkują płynny przebieg toczenia czy frezowania. Przemyślana decyzja o wyborze konkretnej technologii wykonania półwyrobu mocno rzutuje na całkowity czas oraz koszt wytworzenia docelowego detalu.
Jakie parametry półwyrobu wpływają na obróbkę skrawaniem?
Podstawowym czynnikiem ułatwiającym pracę na automatach tokarskich i centrach frezerskich jest zachowanie ścisłej tolerancji wymiarowej. W przypadku materiałów ulepszanych plastycznie na zimno standardem technologicznym pozostaje osiąganie klasy dokładności h9 lub h8. Zgodnie z wytycznymi normy EN 10278 oznacza to odchylenia rzędu zaledwie 0,052 milimetra dla średnic z przedziału od 19 do 30 milimetrów. Taka precyzja całkowicie eliminuje konieczność przeprowadzania czasochłonnych operacji wstępnego szlifowania przed właściwym kształtowaniem części.
Przeczytaj również: Pręty żebrowane - optymalne rozwiązania w konstrukcjach stalowych
Równie istotna dla operatora obrabiarki jest niska tolerancja prostoliniowości materiału umieszczanego w podajniku. Odchyłki nieprzekraczające 1,0-1,5 milimetra na metr długości zapobiegają powstawaniu wibracji podczas mocowania długiego elementu w uchwycie maszyny. Stabilna rotacja wrzeciona przekłada się bezpośrednio na precyzję zbierania wióra.
Przeczytaj również: Obróbka skrawaniem - metody i usługi dla przemysłu
Faktura zewnętrzna po przeciąganiu matrycowym zyskuje cechy, które przyspieszają kolejne etapy wytwarzania:
- brak grubej warstwy zgorzeliny, charakterystycznej dla walcowania na gorąco,
- gładką płaszczyznę zmniejszającą początkowy opór narzędzia,
- podwyższoną twardość zewnętrzną wynikającą z fizycznego umocnienia plastycznego struktury metalu.
Kontrolowany cykl technologiczny w zakładzie hutniczym zabezpiecza także pełną powtarzalność poszczególnych partii. Identyczne właściwości mechaniczne i ujednolicona geometria w obrębie kolejnych dostaw dają inżynierom możliwość jednorazowego ustawienia parametrów maszyny dla całej długiej serii produkcyjnej.
Przeczytaj również: Rola technologii CNC w zwiększeniu wydajności procesów produkcyjnych
Znaczenie gładkiej powierzchni i ciągłości struktury
Gładka strefa brzegowa bezpośrednio opóźnia tempo zużywania się narzędzi skrawających w maszynach CNC. Mniejsza chropowatość początkowa wsadu ogranicza tarcie i nagrzewanie krawędzi płytki wieloostrzowej w początkowej fazie kontaktu z nożem tokarskim. Spadek obciążeń termicznych zmniejsza prawdopodobieństwo nagłego ukruszenia ostrza roboczego. To zjawisko radykalnie obniża wskaźnik odrzutów, które wynikają z uszkodzeń powierzchniowych lub błędów wymiarowych na gotowych podzespołach.
Branża automotive oraz zaawansowany sektor energetyczny stawiają rygorystyczne wymagania względem stabilności parametrów między odrębnymi odcinkami jednej dostawy. Części pracujące pod dużym obciążeniem dynamicznym muszą wykazywać absolutnie jednorodną wytrzymałość. Elementy poddawane siłom tnącym i skręcającym, takie jak sworznie, wałki napędowe czy tłoczyska układów hydrauliki siłowej, wymagają litego materiału bez mikrouszkodzeń wewnętrznych. W procesie produkcji takich komponentów świetnie sprawdzają się pręty ciągnione, stanowiące w pełni gotowy wsad wejściowy.
Weryfikacja docelowej charakterystyki detalu determinuje moment, w którym dany półwyrób ustępuje miejsca innym rozwiązaniom metalurgicznym. Projekty wymagające nieskazitelnej warstwy wierzchniej z całkowicie usuniętymi mikropęknięciami realizuje się na bazie prętów łuszczonych, utrzymujących wciąż bardzo wąskie tolerancje. Elementy o wyjątkowo dużych gabarytach albo skomplikowanej geometrii bazowej wymagają odmiennej ścieżki technologicznej. Odkuwki swobodnie kute umożliwiają nadanie bryle kształtu bardzo zbliżonego do finalnego profilu, co oszczędza narzędzia i potężnie redukuje masę odpadowego wióra.
Poznańska spółka PRO-MAR S.A. dostarcza producentom maszyn materiały hutnicze precyzyjnie dostosowane do wymagań poszczególnych technologii obróbczych. Przedsiębiorstwo prowadzi własną ciągarnię oraz łuszczarnię, przygotowując asortyment ulepszany na zimno, a także realizuje trudne zlecenia konstrukcyjne w zakładowej kuźni swobodnej.
Zgodność geometrii, czystości profilu zewnętrznego oraz struktury wewnętrznej z technicznymi wymogami obrabiarki stanowi ostateczny wskaźnik użyteczności każdego półwyrobu. Świadome dopasowanie klasy precyzji wariantu materiałowego do specyfiki parku maszynowego pozwala zauważalnie skrócić cykl technologiczny detalu. Użycie precyzyjnej bazy wsadowej ucina potrzebę wdrażania skomplikowanych operacji przygotowawczych. Usprawnienie tej wstępnej fazy stabilizuje ostateczne koszty produkcji wielkoseryjnej i ułatwia sprawne planowanie harmonogramu pracy maszyn.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana
Polecane firmy
-

Geoxx Sp. z o. o. Sp. k.
Geologia, geofizyka - usługi woj. warmińsko-mazurskie11-041 Olsztyn, kard. Hozjusza 11
-
-
Konrad Jaeschke Kancelaria Radcy Prawnego
Adwokaci woj. lubelskie22-400 Zamość, prym. Wyszyńskiego 39b
-
Przeczytaj także
-
 Transport i komunikacja
Jakie kolory i wykończenia są modne w projektowaniu szaf na wymiar?
Wybór odpowiednich kolorów i wykończeń w projektowaniu szaf na wymiar ma kluczowe znaczenie dla estetyki oraz funkcjonalności wnętrza. W artykule przedstawimy najnowsze trendy w tej dziedzinie, które...
-
 Turystyka
Organizacja wyjazdu na mecz Realu Madryt – o czym warto pamiętać?
Organizacja wyjazdów na mecze Realu Madryt to złożony proces, który wymaga uwzględnienia różnych elementów. Oprócz zakupu biletów warto zadbać o transport, zakwaterowanie oraz dodatkowe atrakcje, aby...
-
 Produkty dla każdego
Kwiaty w pamięci o zmarłych: jak wybrać odpowiednie kompozycje florystyczne?
Wybór odpowiednich kompozycji kwiatowych na uroczystości związane z pamięcią o zmarłych jest niezwykle istotny. Kwiaty oddają szacunek i pamięć, a ich symbolika ma znaczenie w kontekście żalu oraz...
-
 Zdrowie i uroda
Czy mezoterapia jest odpowiednia dla każdego? Kiedy warto z niej skorzystać?
Mezoterapia to technika stosowana w medycynie estetycznej, która zyskała na znaczeniu. Zabieg polega na wprowadzeniu substancji aktywnych do głębszych warstw skóry, co ma na celu uzyskanie efektów...