Czysta powierzchnia aluminium jako warunek trwałych zgrzein w seryjnych detalach loftowych
Spis treści
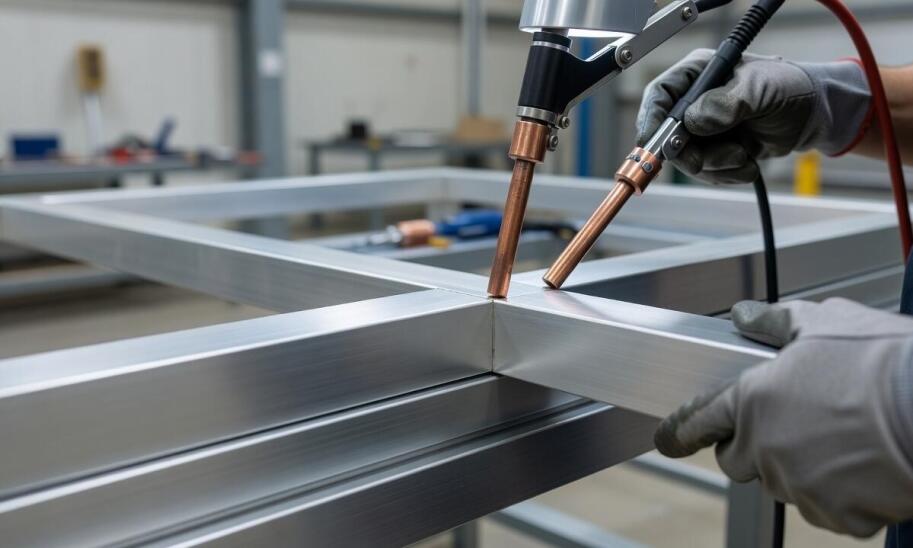
W produkcji seryjnej detali loftowych z aluminium blachy często wyglądają na czyste i z pozoru gotowe do montażu. Wizualna ocena powierzchni bywa myląca, ponieważ w tym materiale główne przeszkody pozostają niewidoczne gołym okiem. Zdarza się, że mimo poprawnego wyglądu zewnętrznego wyrobu, zgrzeiny punktowe pękają podczas testów wytrzymałościowych lub już w trakcie późniejszego użytkowania mebla. Powtarzalność połączeń w danej partii drastycznie spada, co generuje kosztowne odrzuty i niepotrzebne przestoje linii produkcyjnej. Problem ten rzadko wynika z wadliwych ustawień samej maszyny spawalniczej. Prawdziwą przyczyną słabych spoin jest zlekceważenie specyfiki fizycznej tego metalu przed rozpoczęciem fizycznego łączenia komponentów.
Warstwa tlenków i zanieczyszczenia zwiększające opór styku
Zrozumienie trudności w pracy z tym materiałem wymaga spojrzenia na jego właściwości termiczne. Warstwa tlenków na aluminium topi się dopiero w temperaturze około 2050 stopni Celsjusza, podczas gdy sam metal topnieje już przy 660 stopniach. Ta cienka, ściśle przylegająca powłoka bierna znacząco zwiększa opór elektryczny styku i skutecznie utrudnia utworzenie stabilnego jądra zgrzeiny. Prąd przepływający przez łączone elementy napotyka barierę, która zaburza prawidłowe upłynnienie materiału bazowego.
Przeczytaj również: Metody spawania elementów stalowych
Tłuszcz technologiczny, mikroskopijny pył oraz resztki oleju chłodzącego po obróbce wstępnej dodatkowo podnoszą opór. W takich warunkach połączenie ulega drastycznemu osłabieniu, chociaż z zewnątrz punkt docisku wygląda zupełnie prawidłowo. Przez to zgrzewanie aluminium bez odpowiedniego etapu czyszczenia całkowicie mija się z celem technologicznym.
Wyeliminowanie tego problemu wymaga wdrożenia rygorystycznych procedur przygotowawczych w zakładzie. Przed przystąpieniem do łączenia elementów konieczne jest dokładne odtłuszczenie powierzchni oraz mechaniczne lub chemiczne usunięcie tlenków. Po przeprowadzeniu czyszczenia zdemontowane tlenki szybko narastają ponownie, jeśli materiał wejdzie w kontakt z powietrzem. Oczyszczone detale trzeba bezwzględnie chronić przed ponownym zabrudzeniem i utlenianiem. Czas między przygotowaniem a właściwym procesem spajania powinien być możliwie krótki, aby zachować niską wartość oporu styku.
Geometria zakładki i stabilny przebieg procesu w serii
Kwestia czystości to podstawa, ale fizyczna mechanika łączenia odgrywa równie ważną rolę, szczególnie przy tworzeniu nowoczesnych konstrukcji. W cienkich elementach aluminiowych geometria zakładki, precyzyjny dostęp elektrod oraz równomierny docisk decydują o ostatecznej jakości połączenia. Elementy loftowe charakteryzują się często skomplikowanym kształtem, co wymusza idealne dopasowanie strefy styku poszczególnych blach. Nierówny nacisk powoduje miejscowe przegrzanie lub niedogrzanie materiału. Skutkuje to powstawaniem wadliwych punktów zgrzeiny, wypryskami ciekłego metalu i brakiem powtarzalności w danej partii produkcyjnej.
W praktyce seryjnej spajanie stanowi etap następujący po dokładnym przygotowaniu powierzchni i wstępnej kontroli spasowania detalu. Odpowiedni nacisk mechaniczny elektrod musi zrównoważyć szybkie odprowadzanie ciepła przez aluminium. Funkcjonująca w branży obróbki mechanicznej marka ATR-METAL opiera stabilność swoich procesów na ciągłym monitorowaniu stanu parametrów maszyny oraz narzędzi roboczych.
Miedziane elektrody z biegiem czasu ulegają zabrudzeniu i deformacji pod wpływem wysokich prądów. Ich regularne profilowanie zapobiega przyklejaniu się do powierzchni aluminiowych elementów. Prawidłowo zaplanowane działania kontrolne, obejmujące regularne próby zrywające oraz monitoring zużycia elektrod, pomagają utrzymać powtarzalność kolejnych sztuk w długich seriach.
Trwałość zgrzein w wymagającym materiale nie zależy od jednorazowego ustawienia sterownika zgrzewarki. Decyduje o niej bezwzględna czystość powierzchni, przemyślana geometria złącza oraz stabilny przebieg całego procesu produkcyjnego. Aluminium nie wybacza błędów w przygotowaniu, a ukryta warstwa tlenków to główny wróg solidnych wyrobów metalowych. Zrozumienie fizyki tego surowca i rygorystyczne przestrzeganie kolejnych etapów technologicznych eliminuje ryzyko późniejszych uszkodzeń gotowych detali. Osiągnięcie seryjnej jakości wymaga traktowania czyszczenia, pasowania i samego łączenia jako jednego spójnego systemu rzemieślniczego.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana
Polecane firmy
-

-
Magdalena Loose Pracownia Projektowa
Ogrody, tereny zieleni - projektowanie, utrzymanie woj. pomorskie80-034 Gdańsk, Anny Jagiellonki 25 lok. 5
-
Zakład Poligraficzny Polprint Sp. Z O.O.
Poligrafia woj. kujawsko-pomorskie88-100 Inowrocław, Średnia 5
Przeczytaj także
-
 Gastronomia
Jakie są obowiązki wynajmującego lokal usługowy?
Zrozumienie obowiązków wynajmującego lokal usługowy to klucz do pomyślnej transakcji wynajmu. Warto zaznajomić się z różnymi rodzajami lokali, aby móc dostosować się do specyfiki każdego z nich....
-
 Sprzęt elektroniczny
Dlaczego lampy hybrydowe są idealnym rozwiązaniem dla oświetlenia ulicznego?
Lampy hybrydowe to innowacyjne rozwiązanie w oświetleniu ulicznym, łączące różne źródła energii. Wykorzystując odnawialne źródła, takie jak słońce i wiatr, oferują efektywność oraz oszczędności....
-
 Zdrowie i uroda
Komora hiperbaryczna a dostępność – jak znaleźć najlepsze oferty?
Komora hiperbaryczna, wykorzystywana do tlenoterapii w podwyższonym ciśnieniu, zyskuje na popularności w leczeniu wybranych schorzeń, wspieraniu regeneracji oraz poprawie samopoczucia. Coraz więcej...
-
 Produkty dla każdego
Kremacja a pamięć o zmarłym – jak utrzymać bliskość mimo fizycznej nieobecności?
Kremacja zyskuje na popularności w Polsce, co wynika z różnych czynników. Wiele osób dostrzega zalety kremacji, takie jak niższe koszty oraz mniejsze zajmowanie miejsca na cmentarzu. Taki wybór...