Co dzieje się w piecu podczas polimeryzacji powłoki proszkowej na stali i felgach
Spis treści
- Jak przebiega polimeryzacja farby proszkowej w piecu?
- Dlaczego konstrukcje i felgi wymagają innego wygrzewania?
- Jakie są skutki niedostatecznego utwardzenia powłoki?
Identyczny odcień farby proszkowej na elemencie przed włożeniem do pieca lakierniczego nie gwarantuje jeszcze, że gotowa powłoka będzie spełniała normy przemysłowe. Ostateczna jakość zabezpieczenia metalu zależy niemal w całości od przeprowadzonego z aptekarską dokładnością etapu wygrzewania. To właśnie we wnętrzu rozgrzanej komory zachodzą niewidoczne gołym okiem przemiany fizykochemiczne, które zamieniają sypką warstwę w niezwykle twardą, gładką skorupę. Zrozumienie mechanizmów tego konkretnego etapu pozwala o wiele lepiej ocenić, dlaczego niektóre stalowe konstrukcje zaczynają rdzewieć po zaledwie kilku miesiącach, podczas gdy inne bez problemu wytrzymują całe dekady w bardzo trudnych warunkach atmosferycznych.
Jak przebiega polimeryzacja farby proszkowej w piecu?
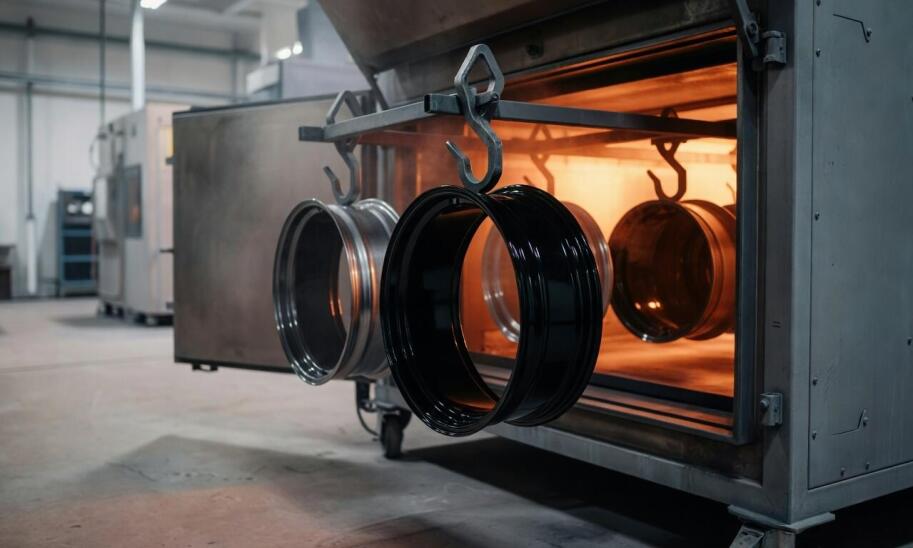
Proces wypalania farby przypomina pieczenie, ale w rzeczywistości opiera się na bardzo precyzyjnych i rygorystycznych reakcjach chemicznych. Pod wpływem ciepła żywice i utwardzacze tworzą trójwymiarową sieć wiązań kowalencyjnych, która nierozerwalnie łączy się z przygotowaną wcześniej powierzchnią metalu. Gdy temperatura w komorze grzewczej zaczyna rosnąć, zaaplikowany proszek najpierw przechodzi w stan płynny. W przedziale od 140 do 150 stopni Celsjusza materiał zaczyna się topić, traci swoją sypką formę i równomiernie rozlewa się po detalu, dokładnie wypełniając wszystkie mikropory. Następnie rozpoczyna się właściwy etap utwardzania. Wymaga on osiągnięcia przez sam metal stałej temperatury mieszczącej się najczęściej w przedziale od 160 do 200 stopni Celsjusza. Cały cykl przebywania w piecu trwa zazwyczaj od 10 do 20 minut, w zależności od specyfikacji technicznej wybranej farby oraz zaleceń jej producenta. Dostarczona w tym czasie energia cieplna aktywuje cząsteczki do krzyżowego łączenia się ze sobą w nierozerwalne łańcuchy. Powstała w ten sposób struktura polimerowa staje się ostatecznie odporna na uszkodzenia mechaniczne, zarysowania oraz działanie agresywnych czynników atmosferycznych.
Przeczytaj również: Dlaczego malowanie na sucho się opłaca?
Dlaczego konstrukcje i felgi wymagają innego wygrzewania?
Różne detale metalowe zachowują się w komorze grzewczej w zupełnie odmienny sposób, co wymaga od operatorów dużej wiedzy o termodynamice. Masywne stalowe konstrukcje budowlane o grubości ścianek przekraczającej kilka milimetrów wyróżniają się ogromną pojemnością cieplną. Wymagają one znacznie dłuższego przebywania w piecu, ponieważ cała ciężka bryła metalu musi osiągnąć zadaną temperaturę rdzenia, zanim zewnętrzna warstwa farby zacznie prawidłowo reagować. Długie elementy, takie jak ramy maszyn czy przęsła ogrodzeniowe sięgające nawet siedmiu metrów, potrzebują specjalistycznych pieców z wielostrefowym sterowaniem nawiewami. Zapewnia to identyczne warunki na obu końcach detalu i pozwala uniknąć miejscowych niedogrzewań. Z kolei samochodowe felgi aluminiowe nagrzewają się błyskawicznie ze względu na swoją mniejszą masę i doskonałe przewodnictwo cieplne stopów metali lekkich. Ich głównym problemem technologicznym jest natomiast bardzo skomplikowana geometria. Gęsto ułożone ramiona, głębokie otwory centrujące i zakamarki utrudniają równomierne rozprowadzanie gorącego powietrza na całej powierzchni roboczej. Różnice temperatur rzędu kilkunastu stopni między frontem a bębnem felgi mogą drastycznie zakłócić sieciowanie żywicy. Planując przemysłową polimeryzację w Bielsku, eksperci z firmy LAK SYSTEM zawsze zwracają szczególną uwagę na konieczność ciągłego pomiaru temperatury samego detalu, a nie tylko nagrzanego powietrza krążącego swobodnie w komorze. Wyłącznie takie rygorystyczne podejście gwarantuje uzyskanie jednolitej i trwałej powłoki na każdym powierzonym obiekcie.
Przeczytaj również: Wszystko, co warto wiedzieć o fosforowaniu żelazowym
Jakie są skutki niedostatecznego utwardzenia powłoki?
Wygląd elementu bezpośrednio po wyjęciu z pieca może być złudny, ponieważ niedogrzana farba często prezentuje się równie dobrze co prawidłowo wypalona. To jednak ukryty stopień usieciowania cząsteczek decyduje o długoterminowej wytrzymałości, twardości i odporności na surowe warunki eksploatacji. Zbyt niska temperatura pieca skutkuje powstaniem miękkiej i podatnej na wgniecenia warstwy, która wykazuje bardzo słabą przyczepność do stalowego lub aluminiowego podłoża. Taka niepełnowartościowa powłoka znacznie szybciej ulega przypadkowym uszkodzeniom mechanicznym podczas montażu czy transportu. Wykazuje również drastycznie gorszą odporność na ogniska korozji i ulega przyspieszonemu starzeniu pod wpływem promieniowania ultrafioletowego oraz wilgoci. Na powierzchni niedogrzanych elementów bardzo często pojawia się charakterystyczny biały nalot, znany w branży jako blooming, który całkowicie niszczy estetykę detalu. Zbyt krótki czas wygrzewania sprawia z kolei, że w codziennym, intensywnym użytkowaniu zewnętrzna warstwa traci swoje podstawowe walory ochronne na wiele lat przed przewidywanym okresem gwarancyjnym. Elementy poddane pełnej, prawidłowej obróbce termicznej zachowują nienaganny stan przez długie dekady, skutecznie opierając się uderzeniom kamieni czy działaniu soli drogowej. Jakość samego procesu wygrzewania w nowoczesnych komorach decyduje o rzeczywistej wartości zabezpieczenia antykorozyjnego w o wiele większym stopniu niż najbardziej staranny dobór koloru czy połysku z palety.
Przeczytaj również: Jak przygotować podłoże do malowania proszkowego?
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana
Polecane firmy
-

Soltrade M. Solecki, Ł. Solecki, M. Kiełb Sp. j.
Samochody - wulkanizacja opon, wyważanie kół woj. łódzkie97-200 Tomaszów Mazowiecki, Główna 63
-
Sfinx Grzegorz Wiśniewski
Turbosprężarki woj. warmińsko-mazurskie14-200 Iława, kard. Wyszyńskiego 7
-
-
Polonia Cup sp. z o.o. sp.k.
Samochody - sprzedaż używanych woj. śląskie42-600 Tarnowskie Góry, Łowiecka 121
Przeczytaj także
-
 Zdrowie i uroda
Jak implanty zębów wpływają na poprawę funkcjonalności jamy ustnej?
Implanty zębów to nowoczesne rozwiązanie, które znacząco wpływa na poprawę jakości życia pacjentów. Dzięki nim można przywrócić nie tylko estetykę uśmiechu, ale także pełną funkcjonalność jamy...
-
 Hodowla i rolnictwo
Innowacyjne rozwiązania w polowych opryskiwaczach - technologiczna przewaga
Nowoczesne podejście do opryskiwania opiera się na innowacyjnych rozwiązaniach Manitou, które rewolucjonizują sposób aplikacji środków ochrony roślin. W dzisiejszym rolnictwie technologia odgrywa...
-
 Usługi i materiały budowlane
Nowoczesne technologie w cyklinowaniu parkietów – co warto wiedzieć?
Innowacje w cyklinowaniu parkietów rewolucjonizują proces odnawiania i pielęgnacji podłóg. Nowoczesne maszyny oraz techniki znacznie poprawiają jakość usług oraz efektywność pracy. Dzięki nim...
-
 Transport i komunikacja
Jakie formy stali można przewozić dźwigiem HDS i jakie mają zastosowanie?
Dźwigi HDS odgrywają kluczową rolę w transporcie stali, zwłaszcza w branży budowlanej. Umożliwiają przewóz różnych form tego surowca, takich jak pręty czy blachy, co jest niezbędne do realizacji...